news center
行业新闻
吹膜生产中,米重(单位面积克重)波动是让许多操作工头疼的问题。同样的树脂、同样的温度,为什么薄膜厚度会忽高忽低?在排除了牵引速度和挤出量因素后,制筒机螺旋刀的配合状态往往是被忽略的关键变量。螺旋刀磨损、间隙变化或转速波动,都会直接改变熔体在模唇的分布均匀度,最终表现为米重数据跳动。下面从螺旋刀参数调整的角度,给出系统性的排查与设定思路。
调螺旋刀之前,先做个简单的分步诊断,避免走弯路。
只有确认问题在螺旋刀区,才值得花精力去做参数调整,否则应回头查挤出温度和牵引速度。
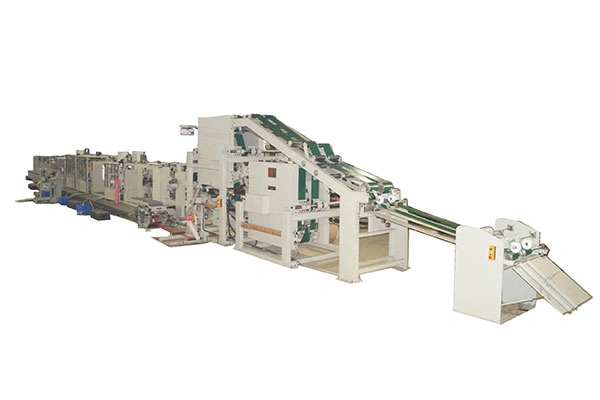
螺旋刀相关参数看起来很多,实质起决定作用的只有三个:刀体与模唇的间隙、螺旋刀转速、刀体表面温度。三者相互耦合,需要按顺序调整。
间隙过小,熔体剪切热急剧升高,容易造成局部降解,导致米重局部偏大;间隙过大,熔体压力释放不均,膜泡稳定性变差,米重波动加剧。一般以0.15~0.30mm为初始范围,具体数值根据原料熔融指数和模唇宽度确定。高熔指树脂可适当缩小间隙以提升均化效果,低熔指树脂则需要放大间隙来避免过剪切。调整时用塞尺检测圆周方向至少8个点,确保最大偏差不超过0.02mm。
螺旋刀的旋转作用是为了持续抹平熔体流动前沿的“波痕”。转速太低,抹平效果不足;转速太高,反而会引发周期性扰动,使米重出现有规律的波动。经验法则是:螺旋刀线速度控制为挤出线速度的2~4倍。例如牵引速度是30m/min,螺旋刀外沿线速度在60~120m/min之间比较合理。实际调整时,从低转速开始,每次增加5rpm,观察米重曲线是否收敛,找到最平稳的工作点。
螺旋刀区是剪切发热最集中的位置。如果刀体温度高出熔体设定温度10°C以上,会诱发熔体热分解,产生凝胶点,米重数据虽然稳定但数值整体偏高。加装独立温控回路,将刀体温度稳定在熔体温度±5°C范围。华天在设备出厂前会对每把螺旋刀做温度场均衡测试,确保周向温差不超过3°C,这样能大幅降低现场调试难度。
如果您发现上述操作都试过但仍然无法消除米重波动,建议检查螺旋刀的材质和热处理工艺。华天采用双金属复合铸造螺旋刀,外缘耐磨层硬度均匀,在连续高速工况下能保持刀口几何形状。这也是为什么许多老客户反映,华天制筒机在大批量生产时米重稳定性明显优于同类设备。
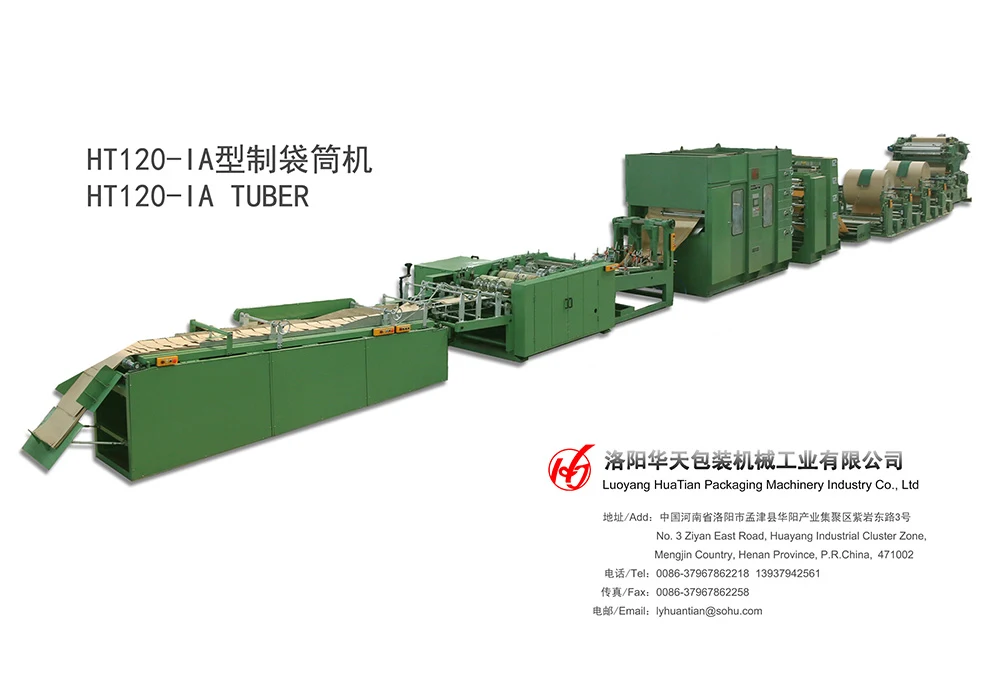
参数调好了,还需要配合干净的维护制度。每运转500小时检查螺旋刀间隙和刀口积料;清理时使用铜质刮刀,避免划伤刀面;每次换料后点动螺旋刀5分钟,将残料彻底排出。这些小习惯能延长螺旋刀寿命,也有助于保持参数长期稳定。
某软包装企业生产PE复合膜,米重波动在±3%左右。华天工程师现场将螺旋刀间隙从0.10mm调整到0.20mm,转速从120rpm降至85rpm,并把刀体温度从175°C调整到168°C。三小时后,米重波动缩小到±1.2%,合格品率明显上升。整个过程没有改动螺杆参数,证明螺旋刀参数的影响权重很高。
米重不达标不是单一参数问题,而是螺旋刀间隙、转速、温度三者协同的结果。建议每次调整都做好记录,包括原料批次、间隙值、转速、温度对应下的米重数据。积累一个月,您就能形成自己的调参数据库。如果生产任务紧急,或多次调试仍无改善,欢迎联系华天技术团队,我们可提供远程诊断或驻厂服务,帮助您尽快恢复正常生产。
如果您对我们的产品感兴趣欢迎来电咨询,我们7*24小时竭诚为您服务!
公司传真:
0379-67862258
公司地址:
河南省洛阳市孟津白鹤镇华阳产业集聚区紫岩东路105号
公司邮箱:
ly_huatian@126.com
销售热线:
13592093827(刘总)