news center
行业新闻
在纸筒、纸管产品的生产排程中,订单规格逐渐增多、单笔数量变小,尺寸切换已经成为影响设备实际产出的关键变量。停机等待、反复测量、试切调校所消耗的时间,往往比想象中更多。对制筒机操作人员来说,掌握一套清晰的快速换规格方法,不仅是为了提高产量,更是为了让生产计划不再被频繁的停机打断。本文结合华天在制筒机应用中的一线经验,梳理了换规格效率低下的原因、核心改进方向以及可落地的操作步骤。
传统制筒机的换规格流程,通常需要操作工松开多处紧固螺栓,用卡尺或卷尺测量部件间距,再凭经验逐步调整。一套常见规格切换流程耗时二十分钟到半小时并不少见,如果遇到操作不熟练的员工,时间会更长。这种效率损耗并非来自单次操作的速度慢,而是来自三个系统性问题。
首先,调整点相互关联。制筒机的成型座、切刀位置、压轮间隙和牵引速度相互配合,调整其中一个维度,往往影响另一个维度,操作工不得不在多个位置之间反复往返。
其次,人的经验成为瓶颈。同一个转换动作,不同操作工执行的时间和精度差异很大,而经验丰富的员工数量有限。
第三,切换过程产生废料。每一次试切都需要消耗纸管材料,频繁换规格意味着累计的试切损耗不可忽略。华天在服务客户的过程中发现,换规格频率高但缺少科学方法的企业,仅试切废料一项,每月就可能造成数千元的损失。
旧式设备的设计初衷是“调整自由度高”,实际上却让操作工陷入多点测量的困境。每更换一次规格,就要逐点找正,操作工的工作量成倍增加,而精度反而更难保证。合理的做法,是把自由调整变成受限定位,让操作工不需要测量,也能把部件装到正确的位置。
换规格后如果位置复原不精准,常见的后果包括纸管外径超出允许公差,或者纸管端面不齐。这些问题在后道印刷、切割工序中会被进一步放大,导致整批产品被判次。生产中频繁换规格的企业,尤其需要重视换规格后的首件确认,不能因为赶时间而跳过这一步。
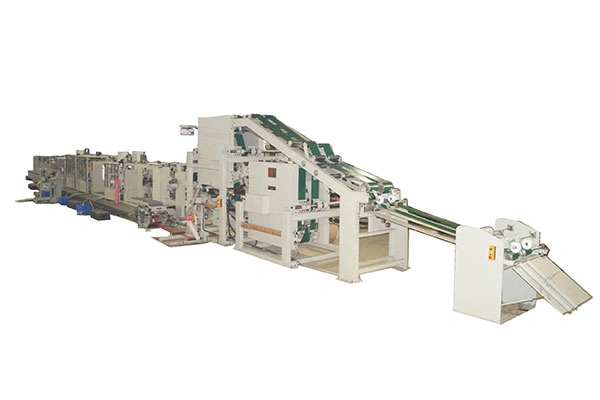
快速换规格并非要求操作工手更快,而是要通过结构和标准化的设计来压缩切换时间。其核心思路可以从三个层面理解。
将制筒机中与规格直接相关的部件做成整体模块,比如成型模具、切断总成和压花轮组。换规格时以总成方式整体拆装,避免在机台上逐个拆卸和调节散件。模块化设计可以节省大量时间,同时减少零散零件丢失的风险。
在机台上设置明确的定位基准,例如定位销、定位块或花键结构。操作工安装模块时只需要对齐基准,不再依赖量具反复找正。这一点是SMED(快速换模)思想在制筒机上的具体体现。华天在设计制筒机时,正是采用了这种基准定位的思路,让新手也能按固定流程完成切换。
传统螺栓锁紧需要多次旋转,更换为快夹、偏心压紧或气动锁紧结构后,松开与夹紧的时间可以大幅度缩短。需要注意的是,快速锁紧不代表降低刚性,锁紧机构本身必须具有足够的夹持力,否则设备运行时会松动,反而影响精度。
结合设备结构与一线生产的实际情况,华天整理出一套适用于大多数制筒机场景的六步换规格流程。按顺序执行,可将常规规格切换时间控制在十分钟以内,同时减少试切浪费。
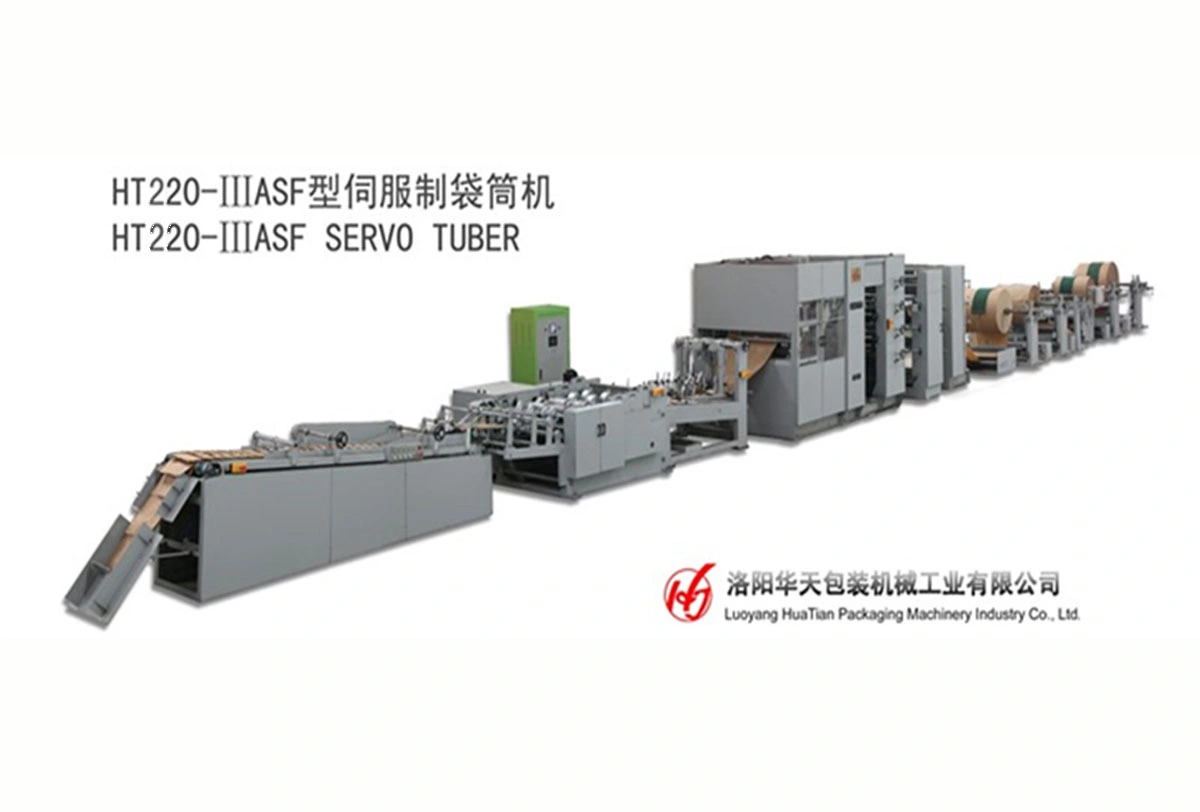
如果企业每天需要切换多次规格,纯手动流程依然有可压缩的空间。通过增加自动化功能,可以进一步减少人工参与。
采用伺服电机和PLC控制的制筒机,可以将每个规格对应的参数存储在操作面板中。切换规格时,系统自动调用当前配方,调整成型座的坐标、牵引速度和切断长度,操作工只需要完成成型模块的机械换装。
更高配置的设备支持伺服电机自动驱动执行机构至设定位置,再由气动锁紧固定。这样可以将换规格时间缩短到数分钟甚至更短,尤其适合同一规格反复切换的生产场景。华天根据客户的实际生产节拍,可以提供从手动快换到半自动切换的不同档位配置。
评估一台制筒机是否适合快速换规格,不能只看宣传中的数字,可以从三个维度进行判断。
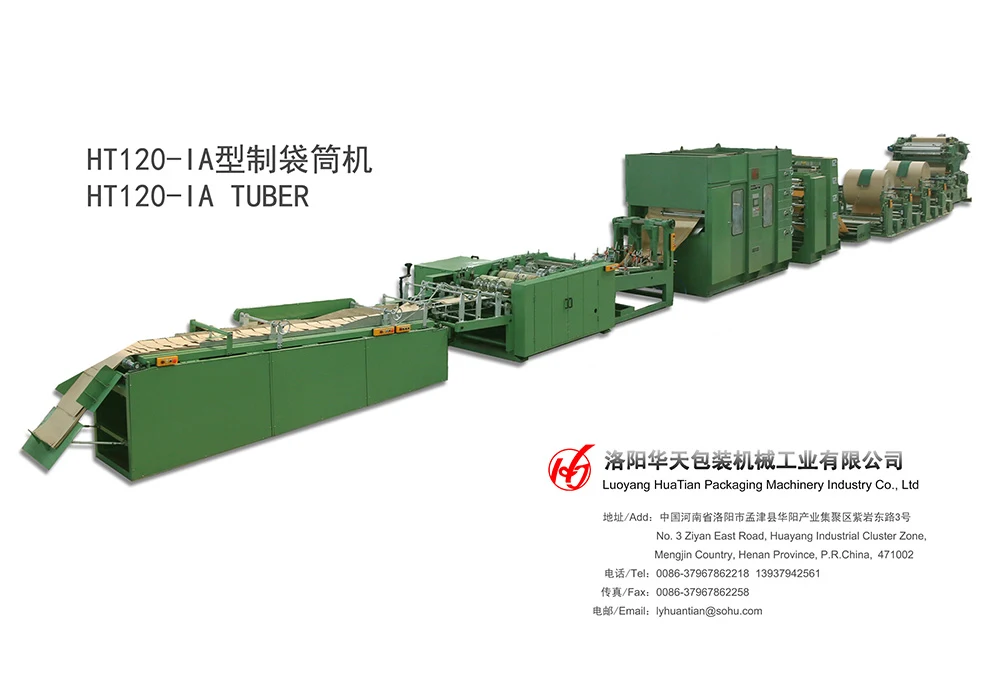
制筒机的尺寸切换效率,不只是操作工手快慢的问题,它涉及设备结构设计、操作流程标准和工艺数据积累三个方面。对生产管理来说,建立一套可复制的换规格方法,让不同水平的操作工都能按同一个流程完成任务,是提升效率的关键。如果当前的制筒机在换规格时频繁卡壳,不妨从模块化改造和操作流程两个方向同时入手。华天在制筒机的尺寸切换场景中积累了丰富经验,可以为有换规格效率困扰的客户提供针对性的改进建议。
如果您对我们的产品感兴趣欢迎来电咨询,我们7*24小时竭诚为您服务!
公司传真:
0379-67862258
公司地址:
河南省洛阳市孟津白鹤镇华阳产业集聚区紫岩东路105号
公司邮箱:
ly_huatian@126.com
销售热线:
13592093827(刘总)