news center
行业新闻
高强纸管的生产,核心在于卷绕过程中的压力控制。同样的原纸、同样的胶水,压力系统调校不当,生产出的纸管可能强度相差明显。很多厂家在制筒机运行中遇到管壁松软、起层或内径不稳定的问题,排查到最后,往往都指向压力环节。制筒机压力系统究竟该如何调?华天设备调试工程师结合多年现场服务经验,将关键步骤与判断标准整理如下,供采购与生产技术人员参考。
纸管的强度不是原纸本身固有的,而是在卷绕过程中,通过压力使多层纸张紧密贴合后形成的。制筒机施加的压力,主要作用有两个:一是将涂胶后的纸张逐层压实,排出层间空气,使纸层之间形成有效粘结;二是让纸张在张力作用下产生必要的形变,从而获得较高的环压强度和抗弯性能。
如果压力不足,纸层之间留有微小空隙,胶水无法充分渗透,纸管在受力时容易从层间开裂。压力过大的情况同样不利,纸张纤维被过度压溃,强度反而下降,同时内芯容易磨损,设备负荷也明显增加。因此,压力系统调校的目标,是找到适合当前纸种和管径的压力范围。
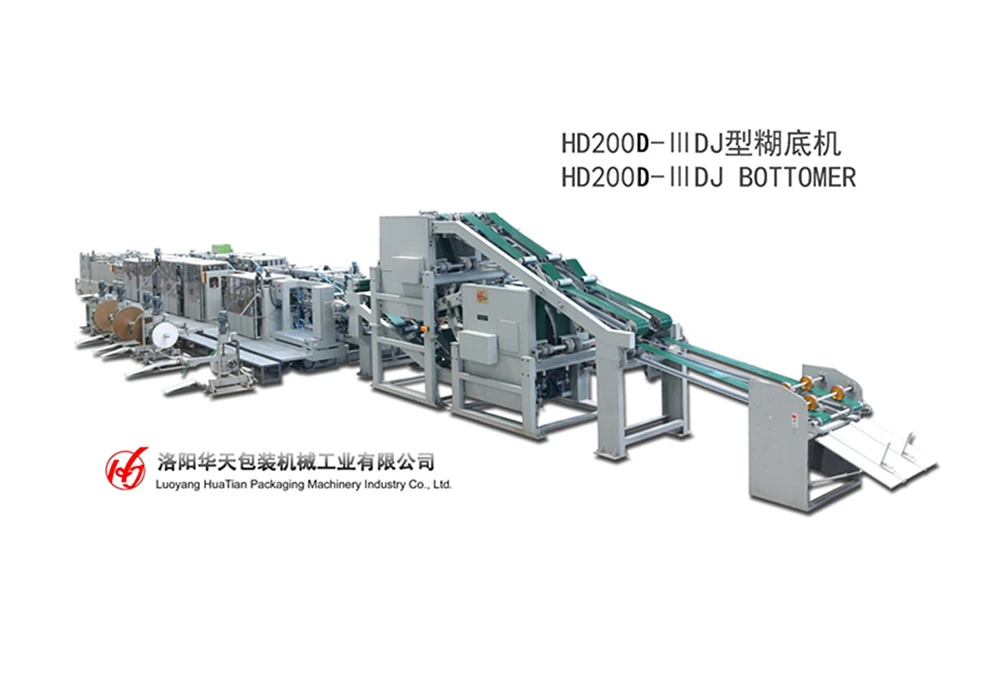
一套完整的制筒机压力装置,并不仅指某个气缸或某个旋钮。从液压动力源到执行机构,再到压力保持时间,每一环都影响最终效果。
液压站是压力系统的动力源。华天制筒机采用的液压系统,要求在连续运转8小时以上的工况下,压力波动不超过规定范围。用户需要定期观察压力表指针是否存在周期性摆动,如果出现明显波动,应优先检查液压泵磨损情况、溢流阀设定值以及液压油油位与清洁度。
制筒机通常配备多个加压气缸,分布在卷绕辊两侧。调校时要注意两侧气缸是否同步动作。如果一侧先到位,另一侧滞后,纸管会出现锥度偏差,也就是常说的“一头紧一头松”。可通过单独调节各气缸的进气节流阀,使两侧动作时间差控制在合理范围内。
纸管在卷绕完成后,还需要在加压状态下停留一段时间,让胶水初步固化。这一阶段称为加压老化。压力保持时间的长短,取决于胶水种类、环境温度以及纸管壁厚。在冬季气温较低时,适当延长保压时间,比盲目增大压力更有效。
在实际调校过程中,建议遵循从静态到动态、从经验到数据的逐步递进方法。
在实际生产中,压力异常往往通过纸管的外观和手感表现出来。
压力系统调校是否方便,直接关系到日后生产的换型效率。采购者在考察设备时,可以重点关注以下几点:压力是否采用独立调节与数字显示、各加压单元之间是否能分别微调、液压元件是否选用便于维护的通用型号、设备供应商能否提供针对不同纸种的压力参数参考表。华天在制筒机出厂前,会对每台设备进行连续试运行测试,并随附详细的压力调试记录,帮助用户快速建立初始工艺参数。
制筒机压力系统的调校,不是一次就能完成的动作,而是一个随着原料批次、环境温湿度、胶水配方变化而持续优化的过程。掌握科学的调校方法,理解每一处压力装置的作用原理,才能让高强纸管的生产保持稳定可靠。如果您正在规划新的生产线,或对现有设备的压力系统存在疑问,建议结合具体纸管规格和设备型号,与设备厂家配合做一次系统性的压力诊断。
如果您对我们的产品感兴趣欢迎来电咨询,我们7*24小时竭诚为您服务!
公司传真:
0379-67862258
公司地址:
河南省洛阳市孟津白鹤镇华阳产业集聚区紫岩东路105号
公司邮箱:
ly_huatian@126.com
销售热线:
13592093827(刘总)